
Üretim Tesislerinde Barkod Sistemi Kurulumu Nasıl Yapılır?
Ekleme Tarihi: 30.10.2026 | Güncelleme Tarihi: 01.11.2026 | Yazar Ekibi: NarBarkod Editör Ekibi
Üretim tesislerinde barkod sistemi kurulumu; hammadde girişinden iş emri takibine, yarı mamul üretim istasyonlarından nihai ürün ambalajlamasına kadar tüm üretim aşamalarının dijital olarak izlenmesini sağlayan operasyonel altyapıdır. Bu sistem; operatör hatalarını en aza indirir, kayıp-kaçak oranlarını düşürür, atölye iş emirlerinin anlık tamamlanma durumunu gösterir ve üretim maliyetlerini tam doğrulukla raporlar.
İlgili Üretim ve Barkod Rehberleri
- Seri No ve Lot Takibi Barkod Sistemi ile Nasıl Yapılır?: Üretimde parti, parti numarası ve bileşen izlenebilirliği adımları.
- Depo Stok Takip Sistemi: Hammadde ve mamul ambarlarında raf adresleme, sayım ve sevkiyat yönetimi.
- Barkod Sistemi İçin Neler Gerekli?: Cihaz seçimi, el terminali ve donanım kurulum rehberi.
Uygulamalı Örnek Senaryo: Talaşlı İmalat Tesisinde Barkodlu İş Emri ve Üretim Takibi
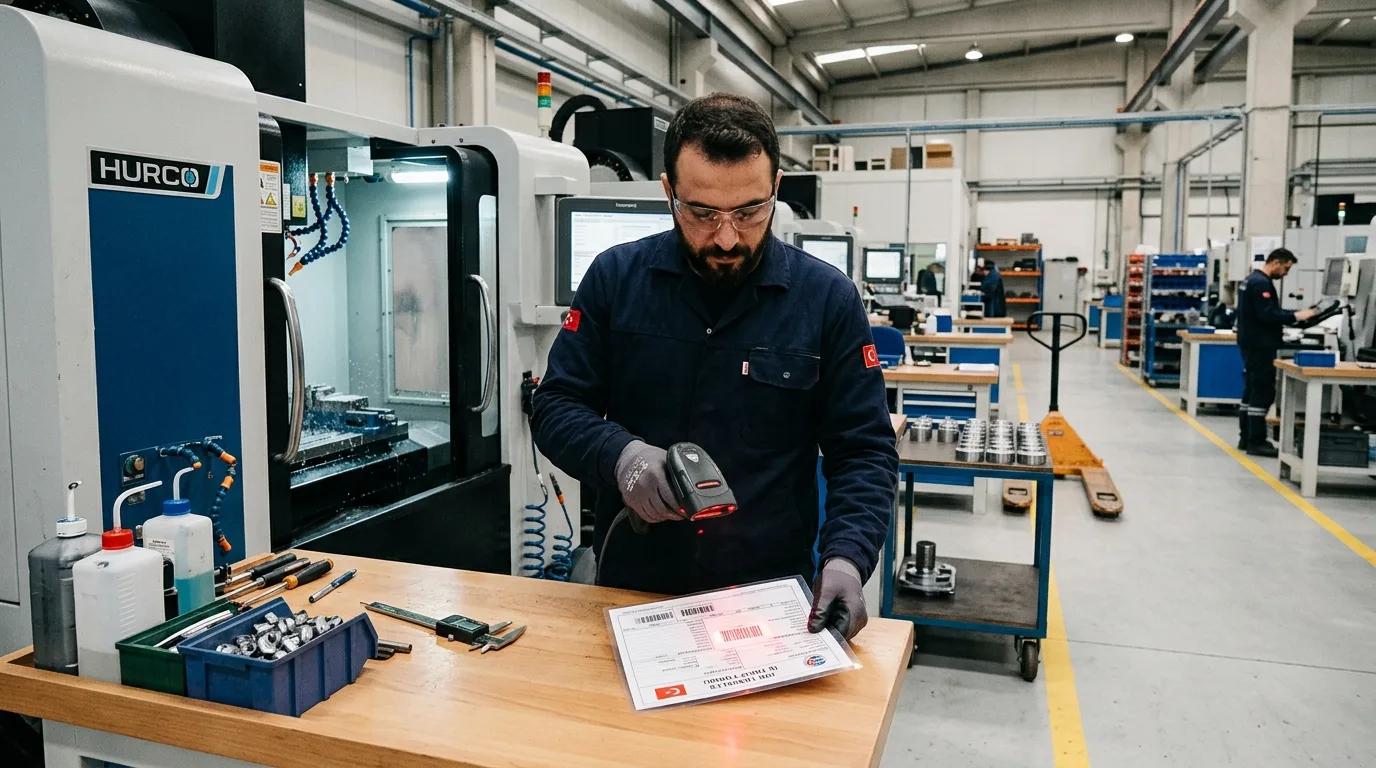
Durum: Ayda 15.000 parça metal komponent üreten ve 18 tezgâh bulunan bir makine imalat atölyesi, iş emirlerini kâğıt formlarla ustalara dağıtmakta ve operasyon sürelerini manuel defterlerle izlemektedir.
Karşılaşılan Sorun: Kâğıt formların yağ ve kire maruz kalarak kaybolması, hangi tezgâhta hangi partinin işlendiğinin anlık bilinememesi, yanlış hammadde kesimleri nedeniyle yaşanan hammadde israfı ve sevkiyatta sipariş gecikmeleri yaşanmaktadır.
Hammadde Kabul ve Lot Etiketleme
Gelen hammadde çelik milleri ve sac levhalar mal kabul ambarında endüstriyel el terminaliyle taranarak sisteme kaydedilir; parti numarası ve hammadde sertifikasını içeren dayanıklı polyester karekod etiketler yapıştırılır.
Dijital İş Emri Açılışı
Planlama departmanı müşteri siparişini sisteme girdiğinde otomatik iş emri barkodu üretilir; reçeteye göre gereken hammadde miktarı ambar rezervasyonuna alınır ve ilgili CNC tezgâh terminaline iş emri atanır.
Tezgâh Başında Operatör Başlatma
Tezgâh operatörü personel kartını ve iş emri barkodunu tezgâh yanındaki sabit barkod okuyucuya okutarak operasyonu başlatır. İşlenen adetler, operasyon süresi ve mola bilgileri anlık olarak bulut sisteme işlenir.
Kalite Kontrol ve Sevkiyat Etiketi
İmalatı tamamlanan parçalar kalite kontrol istasyonunda ölçüm testinden geçirilir; onaylanan mamuller için nihai seri numaralı koli ve palet etiketleri basılarak doğrudan sevkiyat ambarına transfer edilir.
1. Üretim Tesislerinde Barkod Sistemi Nedir ve Neden Gereklidir?
Üretim tesislerinde barkod sistemi; bir fabrikanın veya atölyenin ham madde kabulünden başlayarak kesim, büküm, talaşlı imalat, montaj, kalite kontrol ve nihai ambalajlama basamaklarına kadar her bir operasyonu benzersiz veri etiketleriyle denetleyen entegre endüstriyel takip mekanizmasıdır. Geleneksel imalat işletmelerinde iş emirleri kâğıt formlar üzerine elle yazılır, ustaların kişisel hafızasına emanet edilir veya gün sonunda Excel çizelgelerine aktarılmaya çalışılır. Ancak vardiyalı ve yoğun çalışma temposuna sahip üretim sahalarında manuel takip yöntemleri; kayıp iş emirlerine, yanlış malzeme kullanımına, tezgâh duruşlarının tespit edilememesine ve yüksek maliyetli hatalara yol açar.
Modern bir üretim barkod altyapısı, sahadaki tüm hareketleri fiziksel nesneler ile dijital sistemler arasında köprü kurarak gerçek zamanlı hale getirir. Her ham madde ambar girişinde kimliklendirilir, her iş emri için bir takip barkodu basılır ve her tezgâh başında operatörler el terminalleri veya sabit okuyucular vasıtasıyla yaptıkları işi saniyeler içinde sisteme bildirir. Bu sayede fabrika yöneticileri hangi siparişin hangi istasyonda işlendiğini, hangi personelin ne kadar süre çalıştığını, kaç adet sağlam ve kaç adet fire parça çıktığını anlık olarak izleyebilir.
A. İmalat Sahasında Karşılaşılan Temel Operasyonel Zorluklar
Gelişmiş barkod veya karekod izleme sistemi bulunmayan imalat tesislerinde yönetim genellikle şu kronik problemlerle mücadele etmek zorunda kalır:
- İzlenemeyen İş Emirleri: Siparişe özel açılan iş emirleri atölye zeminine indiğinde kâğıt formların kaybolması veya kirlenmesi sebebiyle siparişin hangi aşamada olduğu bilinemez.
- Hammadde İsrafı ve Yanlış Parti Kullanımı: Benzer ölçü ve alaşımlara sahip metallerin veya kumaşların karıştırılması, işlenmiş parçaların hurdaya çıkmasına neden olur.
- Kayıp Zaman ve Verimsiz Tezgâh Kullanımı: Tezgâh operatörlerinin sıradaki iş emrini aramak, eksik parçaları bulmak veya form doldurmak için harcadığı zaman üretim kapasitesini ciddi oranda düşürür.
- Gerçekleşen Maliyet ile Tahmini Maliyet Farkı: İşçilik süreleri ve malzeme tüketimleri manuel tutulduğunda bir ürünün gerçek maliyeti doğru hesaplanamaz, bu da kârlılık kaybına sebep olur.
B. Barkod Tabanlı Takibin Sağladığı Somut İşletme Avantajları
Barkodlu üretim yönetim sisteminin devreye alınması, tesisin verimlilik göstergelerinde ölçülebilir iyileşmeler sağlar. İş süreçlerinin dijitalleştirilmesi sayesinde operasyonel hız artarken, insan faktöründen kaynaklanan hata payı minimize edilir:
- Yüksek İzlenebilirlik: Müşteriden gelen bir kalite şikayetinde, ürünün üzerindeki barkod taranarak o ürünün hangi parti hammaddeden, hangi tezgâhta, hangi tarihte ve hangi operatör tarafından üretildiği geriye dönük olarak saniyeler içinde tespit edilir.
- Otomatik Hammadde Reçete Düşümü: İş emri kapandığı anda sisteme tanımlı ürün reçetesinde yer alan ham maddeler ambar stoğundan otomatik olarak eksilir.
- Dengeli Hat Yönetimi ve Darboğaz Tespiti: Hangi istasyonda işlerin yığıldığı, hangi tezgâhın boşta beklediği canlı üretim panoları üzerinden izlenerek acil iş gücü yönlendirmesi yapılabilir.
- Kağıtsız Fabrika Altyapısı: Tüm iş akışları dijital el terminalleri ve dokunmatik paneller üzerinden yürütüldüğünden baskı maliyetleri ve evrak karmaşası tamamen ortadan kalkar.
2. Üretim Tesislerinde Barkod Sistemi Kurulum Aşamaları
Üretim tesislerinde barkod sistemi kurulumu; yalnızca birkaç cihaz satın almaktan ibaret olmayıp, fabrikanın iş akışına, fiziksel ortam koşullarına ve personel yapısına uygun bir metodoloji ile 5 temel aşamada hayata geçirilmelidir. Bu aşamaların her biri birbirini tamamlayan mühendislik ve yazılım adımları içerir.
Aşama 1: Tesis Keşfi ve İş Akış Haritasının Çıkarılması
Kurulumun ilk ve en kritik adımı, fabrikanın fiziksel yerleşim planının ve üretim rotasının analiz edilmesidir. Ham maddenin mal kabul kapısından girişinden başlayarak ambar depolama alanları, kesim istasyonları, talaşlı imalat tezgâhları, kaynak hatları, boyahane, montaj hatları ve son ambalajlama bölgeleri adım adım haritalandırılır. Bu aşamada her istasyonun toz, nem, sıcaklık, yağ ve manyetik alan koşulları incelenerek hangi tip donanımların ve etiket türlerinin kullanılacağı kesinleştirilir.
Aşama 2: Hammadde Kabul ve Lot/Parti Kodlama Mimarisi
Üretim kalitesi ham maddenin depoya girdiği anda başlar. Tedarikçilerden gelen ham maddeler ambalaj, plaka, rulo veya koli bazında teslim alınırken el terminalleriyle taranır. Eğer tedarikçi barkodu uygunsa sisteme eşleştirilir; uygun değilse tesisin standartlarında GS1-128 veya DataMatrix formatında parti (lot) numaralı etiketler basılarak hammadde üzerine uygulanır. Bu etiket hammadde cinsini, tedarikçi adını, giriş tarihini, sertifika numarasını ve parti kodunu barındırır.
Aşama 3: Atölye İş Emri ve İstasyon Terminallerinin Yapılandırılması
Üretim planlama yazılımı üzerinden oluşturulan her üretim emri için tekil bir iş emri takip numarası üretilir. Bu numara bir refakat kartı veya tezgâh başı dijital ekranlar üzerinden işçilere aktarılır. Her çalışma istasyonuna darbelere dayanıklı endüstriyel el terminali veya tezgâh yanı sabit barkod okuyucu yerleştirilir. Operatör çalışmaya başlamadan önce kendi personel tanıtım kartını, ardından iş emri refakat kartını okutarak operasyonu sistemde Devam Ediyor durumuna alır.
Aşama 4: Yarı Mamul ve Hat İçi Transfer Kontrolü
Çok aşamalı imalat süreçlerinde parça bir tezgâhtan diğerine aktarılırken yarı mamul olarak adlandırılır. Örneğin lazer kesimden çıkan bir sac parça büküm istasyonuna, oradan kaynak hattına geçer. Her istasyon geçişinde operatör parçanın üzerindeki veya taşıma kasasındaki sepet barkodunu okutarak ara kalite onayını verir. Böylece hangi parçanın hangi tezgâhta beklediği, ara stok miktarları ve hat içi bekleme süreleri net olarak kaydedilir.
Aşama 5: Nihai Mamul Etiketleme, Kalite Kontrol ve Ambar Girişi
Montaj ve son işlem basamakları tamamlanan nihai mamuller kalite kontrol departmanına sevk edilir. Kalite kontrol personeli tolerans testlerini tamamladıktan sonra sisteme onay verir. Sistem otomatik olarak ürünün seri numarasını, üretim tarihini, koli içeriğini ve GTIN barkodunu içeren nihai ürün etiketini endüstriyel yazıcıdan döker. Ürün ambalajlanarak mamul ambarına raf adresli olarak kabul edilir ve sevkiyata hazır hale gelir.
3. Karşılaştırma: Kâğıt Formlarla Takip ile Barkodlu Üretim Sistemi
Aşağıdaki karşılaştırma tablosu, manuel takip yöntemleri ile barkod tabanlı dijital üretim takip sisteminin kritik operasyonel parametreler üzerindeki farklarını net bir şekilde ortaya koymaktadır:
| Operasyonel Kriter | Manuel / Kâğıt Form Takibi | Barkodlu Dijital Üretim Sistemi | Tesis Genelinde Katkı |
|---|---|---|---|
| İş Emri Durum İzleme | Gecikmeli, gün sonu defter kayıtlarıyla takip | Anlık, tezgâh başından milisaniyelik veri akışı | Sipariş gecikmelerini ve teslimat aksamalarını önler |
| Hammadde ve Parti İzlenebilirliği | Kayıt yok veya karmaşık arşiv dosyaları | Lot ve seri no bazında tam geriye dönük izleme | Müşteri şikayetlerinde hatalı partiyi anında izole eder |
| Operatör Hata Payı | Yüksek (yanlış malzeme kesimi, adet yazım hataları) | Minimum (sistem yanlış hammadde okutulunca uyarır) | Hammadde fire oranlarını hissedilir derecede düşürür |
| Tezgâh Verimliliği ve Duruş Takibi | Ölçülemez, ustaların sözlü beyanına bağlı | Başlat/Durdur barkodları ile net duruş analizi | Kapasite kullanım oranlarını ve üretim verimini yükseltir |
| Stok ve Reçete Düşümü | Haftalık veya aylık manuel envanter sayımlarıyla | İş emri kapandığı anda otomatik reçete düşümü | Kritik hammadde eksikliği nedeniyle hat duruşunu önler |
4. Üretim Sahası İçin Gerekli Endüstriyel Donanım Bileşenleri
Üretim ortamlarında kullanılan donanımlar standart perakende kasalarındaki cihazlardan tamamen farklı fiziksel özelliklere sahip olmalıdır. Talaşlı imalat, dökümhane, tekstil veya kimya tesislerinde yoğun toz, yağ buharı, metal parçacıkları, darbe ve titreşim gibi zorlu çevre faktörleri bulunur. Bu nedenle kullanılacak cihazların endüstriyel standartlara (IP koruma sınıfları) uygun seçilmesi sistemin sürekliliği için zorunludur.
A. Endüstriyel El Terminalleri ve Sabit Okuyucular
İmalat hatlarında gezen depo görevlileri ve ustabaşılar için IP65 veya IP67 koruma sınıfına sahip, betona düşmelere karşı dayanıklı Android tabanlı endüstriyel el terminalleri tercih edilir. Bu cihazlar üzerinde entegre 2D barkod ve karekod okuyucu motorlar bulunur; kirli, yıpranmış veya yağlanmış barkodları dahi milisaniyeler içinde hatasız çözümleyebilir. Tezgâh başlarında ise operatörün iki elinin de serbest kalabilmesi amacıyla tezgâh gövdesine monte edilen sabit masaüstü veya endüstriyel karekod okuyucu başlıklar konumlandırılır.
B. Termal Transfer Endüstriyel Etiket Yazıcıları
Üretim ortamında doğrudan termal (eco termal) etiketler kullanılamaz; çünkü bu etiketler ısı, ışık ve kimyasala maruz kaldığında kısa sürede kararır ve okunamaz hale gelir. Bunun yerine termal transfer teknolojisine sahip, metal gövdeli endüstriyel etiket yazıcıları kurulur. Bu yazıcılar dayanıklı ribonlar (wax-resin veya resin) kullanarak etiket yüzeyine baskı yapar ve etiketlerin yıllarca silinmeden kalmasını sağlar.
C. Endüstriyel Etiket ve Ribon Malzeme Seçimi
Üretilen mamulün niteliğine göre etiket ham maddesi belirlenmelidir. Metal ve makine parçaları için çizilmeye ve yağa dayanıklı mat polietilen veya polipropilen etiketler kullanılırken, yüksek sıcaklıklı fırın veya döküm hatlarında özel poliimid etiketler tercih edilir. Dış ortam sevkiyatlarında ise yırtılmaz, neme ve UV ışınlarına karşı dayanıklı gümüş renkli (silver mat) etiketler devreye alınır.
| Donanım / Malzeme | Teknik Nitelik & Standart | Kullanıldığı İstasyon | Önem Derecesi |
|---|---|---|---|
| Endüstriyel El Terminali | IP67, 1.8m beton düşme dayanımı, Wi-Fi 6 / 4G | Mal kabul ambarı, hat içi sayım, sevkiyat | Yüksek Öncelik |
| Endüstriyel Etiket Yazıcı | 300 DPI, termal transfer baskı, döküm metal kasa | Hammadde kabul noktası ve nihai mamul hattı | Yüksek Öncelik |
| Sabit Tezgâh Okuyucusu | Geniş açılı 2D okuma, eller serbest tetik | CNC, pres, montaj ve büküm tezgâhları | Orta / Yüksek |
| Silver Mat / PP Etiket & Resin Ribon | Yağa, suya, ısıya ve sürtünmeye dayanıklı kaplama | Parça kimliklendirme ve palet sevkiyatı | Kritik Standart |
5. Bulut ERP, Posingo Entegrasyonu ve Anlık İş Emri Yönetimi
Bir üretim barkod sisteminin en can alıcı bileşeni, toplanan verileri işleyen ve anlamlandıran merkezi yazılım motorudur. Yerinde sunucu yatırımı gerektiren, yüksek lisans bedelleri ve bakım maliyetleri getiren eski nesil yapılar yerine günümüzde modern bulut mimarileri tercih edilmektedir. Posingo bulut barkod sistemi; gelişmiş bulut ERP ve barkodlu yönetim mimarisi sayesinde üretim işletmelerinin donanım sunucu maliyetlerini ortadan kaldırır. Tesis içindeki tüm el terminalleri, dokunmatik paneller ve ambar bilgisayarları doğrudan güvenli bulut veritabanıyla konuşarak anlık veri senkronizasyonu gerçekleştirir.
Posingo altyapısında açılan bir üretim iş emri, malzeme reçetesiyle otomatik olarak eşleştirilir. Hammadde ambarında yeterli sac, profil, cıvata veya boya olup olmadığı sistem tarafından rezerve edilir. Operatör istasyonda parçayı ürettikçe tamamlanan adetler anlık olarak yönetici panelinde güncellenir. Eğer üretim sırasında hatalı bir parça oluşursa, operatör terminal üzerinden Fire / Hurda barkodunu okutarak hurda gerekçesini (örn. ölçü kaçıklığı, çatlak, tezgâh ayarı bozulması) kaydeder. Böylece kalite mühendisleri vardiya sonunda fire nedenlerini analiz ederek kök neden iyileştirmelerini kolayca yapabilir.
A. Anlık İş Emri İlerlemesi ve Süreç Analizi
Bulut paneller sayesinde üretim müdürleri masalarından veya mobil cihazlarından fabrikanın genel performansını canlı olarak gözlemleyebilir. Hangi iş emrinin ne kadarlık kısmının tamamlandığı yüzde (%) olarak izlenir, gecikme riski taşıyan siparişler için önceden aksiyon alınabilir. Bu şeffaflık, müşteri temsilcilerinin sipariş durumu hakkında müşterilerine net ve doğru teslimat tarihleri verebilmesini sağlar.
B. Otomatik Reçete Düşümü ve Hammadde Tedarik Planlaması
Sistemde tanımlı ürün reçeteleri sayesinde, mamul ambarına bitmiş ürün girişi yapıldığı anda o ürünü oluşturan tüm bileşenler ham madde ambarından otomatik olarak düşürülür. Kritik stok seviyesinin altına inen ham maddeler için sistem otomatik satınalma uyarısı oluşturur. Böylece imalat hattının hammadde yokluğu sebebiyle durması (stoksuzluk riski) engellenir.
6. GİB Mevzuatı, e-İrsaliye, ÖKC ve Fabrika Satış Entegrasyonu
Üretim sürecinin tamamlanması operasyonun sadece ilk yarısıdır; üretilen mamullerin müşterilere sevk edilmesi veya fabrikanın doğrudan satış mağazasından toptan/perakende çıkışı yasal mevzuata tam uyumlu olmalıdır. Türkiye’de faaliyet gösteren imalat işletmeleri için Gelir İdaresi Başkanlığı (GİB) tarafından zorunlu kılınan e-İrsaliye ve e-Fatura standartları barkod sistemiyle doğrudan entegre çalışmalıdır.
Mamul ambarından araçlara yükleme yapılırken koli ve palet barkodları el terminaliyle taranır. Sistem, taranan ürünleri yükleme emriyle eşleştirerek eksik veya fazla yüklemeyi engeller. Yükleme onaylandığı anda tek tuşla GİB sistemine e-İrsaliye belgesi gönderilir ve şoförün mobil cihazına karekodlu resmi taşıma belgesi iletilir. Fabrika satış mağazası veya teşhir alanı bulunan tesislerde ise perakende satışlar için GİB onaylı yeni nesil ÖKC cihazları (Hugin, İnpos, Ödeal, Beko) devreye girer. Kasiyer barkodlu satış ekranından satışı onayladığında sepet tutarı entegre ÖKC cihazına aktarılır; temassız, çipli veya karekodlu tahsilat tamamlanarak anında resmi mali fiş basılır.
7. Üretim Barkod Sistemi Kurulumunda Yapılan Yaygın Hatalar
İmalat sektöründe barkod otomasyonuna geçerken yapılan bazı yaygın hatalar projelerin başarısızlıkla sonuçlanmasına veya beklentilerin altında kalmasına neden olabilir. Bu riskleri önceden bilmek yatırımı korur:
- Ofis Tipi Plastik Cihazların Tercih Edilmesi: Perakende marketler için üretilen hafif plastik barkod okuyucuların atölye zemininde kullanılması, ilk birkaç haftada düşmeler ve toz sebebiyle arızalanmalarına yol açar. Mutlaka endüstriyel standartlı cihazlar seçilmelidir.
- Standart Dışı Etiket ve Ribon Kullanımı: Yağlı veya sıcak metal parçalara dayanıksız kağıt etiket yapıştırılması etiketlerin fırında veya talaşlı işlemde düşmesine neden olur. Yüzeye uygun yapışkan ve sentetik malzeme kullanılmalıdır.
- Personel Eğitiminin Göz Ardı Edilmesi: Tezgâh operatörlerine sistemin onların işini denetlemek için değil, işlerini kolaylaştırmak ve hataları önlemek için kurulduğu doğru anlatılmalı; el terminali kullanım eğitimleri pratik olarak verilmelidir.
- Hammadde Girişinde Etiketlemenin Atlanması: Nasılsa içeride biliyoruz mantığıyla ham madde kabulünde parti etiketi basılmaması, imalat aşamasında parti takibinin tamamen çökmesine yol açar.
8. Adım Adım Başarı İçin 5 Maddelik Kontrol Listesi
Tesisinizde barkod tabanlı iş emri ve üretim takip sistemini sorunsuz şekilde devreye almak için aşağıdaki 5 adımlı kontrol listesini takip edebilirsiniz:
- İş Akış Haritası ve Reçete Tanımları: Üretilen tüm mamullerin detaylı operasyon adımlarını ve ham madde reçetelerini yazılım sistemine eksiksiz tanımlayın.
- Endüstriyel Altyapı Hazırlığı: Fabrika sahasında kesintisiz kablosuz ağ kapsama alanı oluşturun ve tezgâh yanlarındaki elektrik/bağlantı noktalarını korumalı hale getirin.
- Doğru Donanım ve Sarf Malzeme Tedariki: Çalışma ortamının sıcaklık ve kirlilik seviyesine uygun endüstriyel el terminalleri, sabit okuyucular ve dayanıklı polyester etiketleri temin edin.
- Pilot İstasyon Uygulaması: Tüm fabrikada aynı anda başlamak yerine, tek bir hat veya tezgâh grubunda pilot kurulum yaparak 1 hafta boyunca canlı deneme gerçekleştirin.
- Tam Entegrasyon ve Canlıya Geçiş: Pilot testlerden elde edilen geri bildirimlerle gerekli revizyonları yapıp tüm atölye çalışanlarını eğiterek fabrikayı tam kapasite dijital takibe alın.
Sıkça Sorulan Sorular
1. Üretim tesislerinde barkod sistemi kurulumu ortalama ne kadar sürede tamamlanır?
Tesisin büyüklüğüne, istasyon sayısına ve ürün reçetelerinin karmaşıklığına bağlı olarak kurulum süreci genellikle 1 ila 3 hafta arasında tamamlanır. İlk aşamada veri tabanı ve reçete tanımları yapılır, ardından donanım montajları ve operatör eğitimleri gerçekleştirilerek kademeli geçiş sağlanır.
2. Üretim sahasında 1D çizgisel barkod mu yoksa 2D karekod mu tercih edilmelidir?
İmalat ortamlarında kısıtlı etiket alanına daha fazla veri (iş emri no, lot no, üretim tarihi, parça kodu) sığdırabilmesi ve yıpranmalara karşı hata düzeltme kabiliyetinin yüksek olması nedeniyle GS1 DataMatrix veya QR Karekod (2D) formatları önerilir.
3. Yağlı ve tozlu tezgâh ortamlarında etiketler silinir mi veya düşer mi?
Doğru sarf malzeme seçimi yapıldığında etiketler silinmez. Yağlı, kirli veya pürüzlü yüzeyler için özel kuvvetli yapışkana sahip (akrilik veya kauçuk bazlı) polipropilen ya da silver mat etiketler ve yüksek reçineli resin ribon baskısı kullanılarak etiket ömrü güvenceye alınır.
4. İş emri refakat kartı nedir ve nasıl kullanılır?
İş emri refakat kartı; planlama departmanının başlattığı siparişe ait rota adımlarını, operasyon sıralarını ve gereken ham maddeleri listeleyen barkodlu fiziksel veya dijital belgedir. Parça kasasıyla birlikte istasyonlar arasında dolaşır ve her usta bu kartı okutarak kendi operasyonunu sisteme kaydeder.
5. Operatörler sisteme nasıl giriş yapar ve iş takibi nasıl ayrıştırılır?
Her operatöre üzerinde personel numarası ve barkodu bulunan yaka kartı verilir. Operatör işe başlarken önce kendi personel barkodunu, ardından iş emri barkodunu okutur. Böylece hangi parçanın hangi işçi tarafından ne kadar sürede üretildiği bağımsız olarak raporlanır.
6. Üretim fireleri ve hurda parçalar barkod sistemiyle nasıl takip edilir?
Tezgâh yanında hazır bulunan Hurda / Fire barkod tablosundan operatör ilgili kusur kodunu okutur ve hurdaya ayrılan adedi girer. Sistem hammadde tüketimini kaydederken sağlam mamul adedinden düşüş yapar ve fire maliyetini anlık hesaplar.
7. Bulut barkod sistemi internet kesintilerinde fabrikada duruş yaratır mı?
Fabrika ortamlarında internet sürekliliği için ana fiber hattın yanı sıra yedek bir 4.5G/5G hücresel modem altyapısı konumlandırılır. Hat kesintisi anında yedek internet hattı otomatik devreye girerek el terminallerinin ve bulut sistemin kesintiye uğramadan çalışmasını sürdürür.
8. Geriye dönük lot izlenebilirliği hangi sektörlerde zorunludur?
Gıda, otomotiv yan sanayi, medikal cihaz imalatı, kimya ve savunma sanayi gibi regülasyona tabi sektörlerde her parçanın geriye dönük parti ve ham madde izlenebilirliği yasal zorunluluktur. Barkod sistemi sayesinde olası geri çağırma durumunda yalnızca sorunlu parti izole edilir.
9. Üretimden sevkiyata e-İrsaliye entegrasyonu nasıl çalışır?
Mamul ambarında sevk emri açıldığında palet barkodları taranarak araca yüklenir. Yükleme tamamlandığında bulut sistem GİB portalına doğrudan e-İrsaliye verisini iletir; irsaliye numarası ve doğrulama karekodu sevk evrakına anında basılır.
10. Fabrika satış mağazası olan işletmelerde ÖKC entegrasyonu nasıl sağlanır?
Tesis bünyesindeki fabrika satış mağazalarında Posingo barkodlu satış ekranı kullanılır. Satış tamamlandığında sepet bedeli Hugin, İnpos, Ödeal veya Beko yeni nesil yazarkasa POS cihazına iletilerek tahsilat yapılır ve resmi mali fiş saniyeler içinde basılır.